


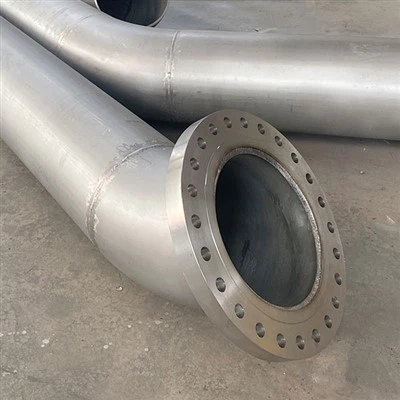
파이프 스풀 제작
표준: ASTM A312, ASTM A213, ASTM A269, ASTM A790
재료: 304, 304l, 316, 316l, 904l, 254smo, 2205, 2507
구성요소: 파이프, 플랜지, 엘보, 리듀서, 티
서비스: 맞춤형 조립식 파이프 스풀
A 조립식 파이프 스풀작업장에서 귀하의 현장으로 배송되기 전에 공정 배관 - 파이프, 피팅, 플랜지, 지지대, 모두 용접, 검사, 수압 테스트 및 표시 - 섹션을 구축할 때 얻을 수 있는 것입니다. 현장 직원이 용접 작업을-수행합니다. 그 사이의 모든 일은 통제된 상점에서 발생합니다.
EPC 도급업체가 계속해서 조립식으로 전환하는 이유는 간단합니다. 공장 용접은 95~98%의 1차 합격률을-보이고 현장 용접은 날씨와 접근성에 따라 85~95%의 성공률을 보입니다. 1,000-용접 프로젝트의 경우 10~13%의 격차는 용접 수리 횟수가 100~130회 적음을 의미하며 현장 재작업과 통제된 작업장에서의 재작업 간의 비용 차이는 약 3배입니다.

재질 × 표준 × 크기 참조 매트릭스
RFQ가 나가기 전에 필요한 테이블입니다. 이는 우리가 정기적으로 조립식으로 제작하는 합금을 이를 관리하는 ASTM/ASME 표준, 가장 일반적으로 주문되는 크기 범위 및 대부분의 프로젝트에서 요구하는 문서 수준에 매핑합니다.
| 소재그룹 | 일반적인 등급 | 적용 가능한 표준 | 공통 크기 범위(NPS) | 공통 일정 |
|---|---|---|---|---|
| 스테인리스강(오스테나이트계) | 304/L, 316/L, 321, 310 | ASTM A312 / A358 / A813 / A814 | NPS 1/2" – 24" | Sch 10S – 80S |
| 스테인레스 스틸(듀플렉스) | 2205(S31803/S32205), 슈퍼 듀플렉스 2507(S32750) | ASTM A790 / A928 | NPS 1/2" – 24" | Sch 10S – 80S |
| 니켈 합금(Ni-Cr-Mo) | 하스텔로이 C276(N10276), C22(N06022) | ASTM B619 / B622 | NPS 1/2" – 12" | Sch 10S – 80S |
| 니켈 합금(Ni-Cr) | 인코넬 625(N06625), 인코넬 600(N06600) | ASTM B444 / B705 | NPS 1/2" – 12" | Sch 10S – 80S |
| 니켈-철-크롬 | 인코로이 825(N08825), 800H(N08810) | ASTM B423 / B705 | NPS 1/2" – 12" | Sch 10S – 80S |
| 니켈{0}}구리 | 모넬 400 (N04400) | ASTM B165 / B725 | NPS 1/2" – 12" | Sch 10S – 80S |
| 탄소강(비부식성 서비스용-) | A106 Gr.B, A333 Gr.6, A335 P11/P22 | ASTM A106/A333/A335 | NPS 1/2" – 36" | Sch 40 – XXS |
대부분의 GCC 정유소 및 유럽 화학 공장 스풀의 경우 일반 서비스의 경우 316/L, 해수 및 염화물 서비스의 경우 2205, 산성 및 고온 서비스의 경우 Hastelloy C276/Inconel 625입니다-. 탄소강 A106 Gr.B는 유틸리티 및 증기 라인에 나타납니다.
용접 매개변수 매트릭스 - WPS에 들어가는 숫자
각 재료 그룹에 대해 용접 절차는 특정 매개변수 창 내에 있어야 합니다. 조립식 작업에 적합한 WPS는 용가재, 열 입력 범위, 층간 온도 제한, 차폐 가스 및 PWHT 요구 사항(또는 금지)을 지정합니다. 아래 매트릭스는 가장 적격한 절차를 따르는 것입니다. 귀하의 프로젝트 WPS는 ASME 섹션 IX 자격에 따라 이를 강화하거나 완화할 수 있습니다.
| 소재그룹 | 필러 금속(AWS A5.14) | 열량(kJ/mm) | 패스간 온도 최대(도) | 차폐/후면 | PWHT가 필요합니까? |
|---|---|---|---|---|---|
| 316/L 스테인레스 | ER316L / ER308L | 0.5 – 2.0 | 150 이하 | 아르곤 루트 퍼지(99.99% Ar) | 아니요 |
| 2205 듀플렉스 | ER2209(Ni 초과-일치) | 0.5 – 2.5 (일반적으로 TIG 루트의 경우 1.0 – 1.5) | 150 이하 | 아르곤 루트 퍼지 + N₂ 지원 옵션 | 절대(위상 균형 파괴) |
| 2507 슈퍼 듀플렉스 | ER2594(Ni 오버-일치) | 0.5 – 2.0(더 좁은 창) | 100 이하 | 아르곤 루트 퍼지 + N₂ 지지 | 절대 |
| C276 / C22 | ERNiCrMo-4(C276) / ERNiCrMo-10(C22) | 0.5 – 2.0 | 150 이하 | 아르곤 루트 퍼지, 고순도-지원 | 아니요(저탄소) |
| 인코넬 625 | ERNiCrMo-3 | 0.5 – 2.0 | 150 이하 | 아르곤 루트 퍼지 | 아니요 |
| 인코로이 825 | ERNiFeCr-2 또는 ERNiCrMo-3 | 0.5 – 2.0 | 150 이하 | 아르곤 루트 퍼지 | 아니요(Ti 안정화) |
| 탄소강 A106 Gr.B | ER70S-3 / ER70S-6(GTAW) 또는 E7018(SMAW) | 1.0 – 3.0 | 250 이하 | 필요 없음 | B31.3에 따라 벽 19mm 이상 필수 |
이 매트릭스의 중요한 규칙:
필러를 모재 금속 화학과 일치시킵니다.C22 모재에 C276 필러를 사용하면 귀하가 지불한 HAZ 부식 이점을 잃게 됩니다. 316L에 ER2209를 사용하면 용접부에 부식 셀이 생성됩니다.
듀플렉스와 슈퍼 듀플렉스는 PWHT를 받지 않습니다.제작자가 2205 또는 2507에 대한 PWHT를 제안하는 경우 주문을 중지합니다. 600~950도 범위의 PWHT는 시그마 위상을 침전시키고 위상 균형을 파괴합니다.
열 입력에는 하한과 상한이 모두 있습니다.듀플렉스가 너무 낮으면 페라이트 + 질화물이 높아집니다(냉간 균열 위험). 너무 높으면 시그마 + 카이 위상(부식성 손실)이 발생합니다.
치수 공차 - 스풀이 현장에 맞는지 여부를 결정하는 숫자
5mm 길이가 너무 길거나 회전 각도가 2도 다른 스풀은 설치되지 않습니다. 제작자의 임무는 배송 전에 이러한 치수를 유지하는 것입니다. 검사관의 임무는 승인 전에 이를 확인하는 것입니다. 이는 대부분의 프로젝트가 ASME B31.3 §328에 따라 지정하는 공차입니다.
| 공차 유형 | 일반적인 한계(ASME B31.3) | 중요한 이유 |
|---|---|---|
| 중심-대-중심 길이 | ± 3mm | 긴 스풀 불일치=필드 재작업 |
| 대면-대-면 길이 | ± 3mm | 플랜지- 대-피팅 불일치 |
| 중앙에서-대면으로- | ± 3mm | 지점 매장 위치 |
| 각도/플랜지 회전 | ±0.5도 | 볼트-구멍 정렬 불량 → 개스킷 고장 |
| 플랜지면 평행도(간극) | 면 전체에서 0.5mm 이하 | 개스킷 씰링 |
| 용접 시 내부 정렬 불량(안녕-lo) | NPS의 경우 1.6mm 이하 24 이하 | 용접 품질 / 응력 집중 |
| 지점 매장 위치 | ± 3mm | 강화 패드 맞춤-업 |
| 타원성 | OD의 1% 이하(일반) | 플랜지 맞춤-, 개스킷 |
이 한도를 벗어나는 것은 모두 재작업입니다. 훌륭한 제작자는 맞춤-및 용접 후 치수를 확인합니다(용접 수축으로 인해 치수가 공차에서 1~2mm 벗어날 수 있음).
크기, 형태 및 구성 옵션
우리는 NPS 1/2"에서 NPS 36"까지의 스풀을 최대 길이 약 12m, 무게 8톤의 단일-스풀 어셈블리로 조립식으로 제작합니다. 대형 어셈블리는 이동 가능한 모듈로 분할되어 현장에서 결합됩니다.
| 구성 | 일반적인 사용 | 메모 |
|---|---|---|
| 양끝에 플랜지가 있는 단일{0}}스풀 | 두 고정점 사이-연결 | 가장 일반적입니다. 가장 간단한 배송 |
| 다중-스풀 어셈블리(헤더 + 분기) | 압축기 스테이션, 매니폴드 배관 | 더 무거움; 분할 배송이 필요할 수 있습니다 |
| 용접된 피팅이 있는 스풀(엘보우, 티, 리듀서) | 아이소메트릭별 공정 배관 레이아웃 | ASME B16.9(맞대기 용접) 또는 B16.11(소켓/나사산)에 따른 피팅 |
| 용접된 분기 연결이 있는 스풀 | 기기 연결, 샘플 라인, 배수구 | 완전-관입 용접; 필요한 경우 보강 패드 |
| 일체형 지지대가 있는 스풀/안장 | 스키드-장착 장비, 용기 노즐 | 도면 당 |
최종 준비는 일반적으로 맞대기{3}}용접 조인트용 ASME B16.25 베벨(표준 37.5도, 얇은 벽의 경우 22.5도)입니다. 플랜지 조인트용 일반 끝 또는 플랜지; 작은 구멍 연결을 위한 나사산 또는 소켓-용접 끝단-.
가장 많이 주문되는-재료의 크기 및 표준
우리가 가장 자주 조립식으로 제작하는 합금(316L, 2205, C276, 625)의 일반적인 구성 패턴은 다음과 같습니다.
| 재료 | 가장 일반적인 NPS 범위 | 가장 일반적인 일정 | 가장 일반적인 피팅 | 필러 금속 |
|---|---|---|---|---|
| 316/L 스테인레스 | NPS 2" – 12" | Sch 10S, 40S | B16.9 맞대기 용접(긴 반경 엘보우, 균등 티, 동심 리듀서) | ER316L |
| 2205 듀플렉스 | NPS 2" – 8" | Sch 40S, 80S | B16.9 맞대기 용접 | ER2209(위상 균형을 위해 Ni 오버-일치) |
| 하스텔로이 C276 | NPS 1" – 6" | Sch 40S, 80S | B16.9 맞대기 용접 | ERNiCrMo-4 |
| 인코넬 625 | NPS 1" – 6" | Sch 40S, 80S | B16.9 맞대기 용접 | ERNiCrMo-3 |
사워 서비스 프로젝트(NACE MR0175 준수)의 경우 용접의 경도 제한은 탄소강의 경우 최대 22HRC, 듀플렉스의 경우 최대 32HRC입니다. - 제작자의 WPS는 PQR의 경도 테스트를 통해 규정 준수를 입증해야 합니다.
조립식 스풀 제작에 사용되는 용접 공정
대부분의 조립식 상점에서는 재료 및 접합 위치에 대해 선택된 프로세스 조합을 사용합니다.
| 프로세스 | ASME 섹션 IX | 일반적인 사용 | 장점 |
|---|---|---|---|
| GTAW(TIG) | 프로세스 141 | 루트 패스, 얇은 벽, 합금 재료 | 최고 품질의 뿌리, 슬래그 없음 |
| SMAW(스틱) | 프로세스 111 | 충전재 및 캡, 탄소강 | 다용도, 낮은 장비 비용 |
| GMAW(MIG) | 공정 135 | 탄소강 충진, 생산 | 높은 증착 |
| FCAW(플럭스 코어) | 프로세스 136/137 | 탄소강 생산 | 높은 생산성, 모든-포지션 |
| SAW(잠수 아크) | 프로세스 121 | 큰 직경, 두꺼운 벽 | 매우 높은 증착 |
| GTAW + SMAW 결합 | 141 + 111 | 합금 및 스테인레스 생산 | TIG 루트 품질 + SMAW 충진 생산성 |
| 궤도 GTAW | 141 (자동) | 소구경 스테인리스, 제약 | 일관된 자동화 품질 |
공장 평면(1G) 위치는 현장 용접보다 훨씬 더 생산적입니다. - 1차-통과 UT/RT 승인은 일반적으로 공장에서 95~98%, 현장에서 85~95%를 실행합니다.
비파괴 검사 - 검사관이 기대하는 것
ASME B31.3에 따라 NDE 범위는 유체 서비스 범주(일반, 범주 M 또는 고압-압력/범주 D)에 따라 다릅니다. 공정 플랜트 조립식 스풀의 경우 일반적입니다.
| 서비스 | 버몬트 | PT | MT | RT | 유타 |
|---|---|---|---|---|---|
| 일반 유체 서비스(물, 공기, 증기) | 100% | 10% 루트/캡 | - | 10% 맞대기 용접 | - |
| 카테고리 M(독성 유체) | 100% | 100% | - | 100% 맞대기 용접 | - |
| 사워 서비스(NACE MR0175) | 100% | 100% | - | 100% 맞대기 용접 | + 경도 22HRC 이하 |
| 고온-온도/고{1}}압력 | 100% | 100% | - | 100% 맞대기 용접 | 100% |
ASME B31.3 §345에 따라 1.5 × 설계 압력 × (S_test / S_design 응력 비율)에서 압력 강하 없이 10분 이상 진행되는 수압 테스트 -. 배송 전 최종 승인 테스트입니다.
문서 패키지 - 모든 스풀 배송 시 요청해야 할 사항
GCC 및 유럽 프로젝트의 경우 문서 패키지는 스풀 자체만큼 중요합니다. 다음 중 하나가 누락되어 상품 영수증에 배송이 보류됩니다.
| 문서 | 기준 | 책임 | 메모 |
|---|---|---|---|
| 밀 테스트 인증서(MTC) | EN 10204 3.1 또는 3.2 | 밀 | 열당; 화학 + 기계 |
| 용접 절차 사양(WPS) | ASME 섹션 IX | 제작자 | 재료별-두께-필러 콤보 |
| 절차 자격 기록(PQR) | ASME 섹션 IX | 제작자 | 테스트 용접 기록 |
| 용접공 성능 자격(WPQ) | ASME 섹션 IX | 제작자 | 용접공별, 재료별-공정-위치별 |
| 용접 지도 / 용접 여행자 | 프로젝트 사양 | 제작자 | 용접 ID → 용접기 ID → NDE 결과 |
| 임사체험 보고서(RT/UT/PT/MT) | ASME B31.3 / 섹션 V | 제작자(필요한 경우 제3자-감시인) | 용접당 |
| 수압 테스트 보고서 | ASME B31.3 §345 | 제작자 | 테스트 압력, 기간, 결과 |
| 치수 검사 보고서 | ASME B31.3 §328 | 제작자 | 공차 검증 |
| PMI 검증 보고서 | 프로젝트 사양 | 제작자 또는 제3자- | 합금 또는 중요한 서비스용 |
| PED 적합성 평가 | PED 2014/68/EU | 제작업체(카테고리 I-IV 인증 기관) | 유럽 압력 장비에 필수 |
| 열처리 보고서(PWHT인 경우) | ASME B31.3 | 제작자 | 시간-온도 기록 |
| 표면처리/코팅성적서 | 프로젝트 사양 | 제작자 | FBE, 3LPE, 페인팅 등의 경우 |
| 소재 원산지 / 원산지 | 프로젝트 사양 | 밀/패브리케이터 | 세관 및 GCC 원산지 규칙에 필요합니다. |
| NACE MR0175 / ISO 15156 선언 | NACE / ISO | 제작자 | Sour 서비스 라인의 경우 |
| 제3자-검사 릴리스 | SGS/BV/TUV/등. | 제3자 | 증인 또는 보류-포인트 석방 |
GCC 프로젝트(Saudi Aramco, SABIC, QatarEnergy, ADNOC)의 경우 문서 목록이 더욱 확장됩니다. 이중-태깅(파이프 및 인증서의 열 번호), AVL 규정 준수, 원본 인증, 때로는 프로젝트-별 검사 릴리스 양식이 포함됩니다. RFQ 단계에서 문서 전송 목록(DTL)을 요청하면 배송물과 함께 무엇이 도착할지 알 수 있습니다.
조립식 용접 품질이 현장 용접 품질을 능가하는 이유
숫자는 다음과 같은 이야기를 말해줍니다.
| 미터법 | 현장용접 | 상점 조립식 |
|---|---|---|
| 첫 번째-UT/RT 승인 통과 | 85–95% | 95–98% |
| 용접기 생산성 | 2~3개 용접/맨-일 | 6~8개 용접/맨-일(작업장 포지셔너 + 지그) |
| 날씨 지연 | 비/바람/추위 모두 생산 중단 | 실내 매장, 날씨 영향 없음 |
| 사이트 접근 제한 | 비계, 밀폐공간, 고가작업 | 지면-레벨 포지셔너 |
| NDE 설정 시간 | 상당함(현장 이동 승무원) | -사내 RT/UT, 즉시 |
| 용접당 재작업 비용 | 원본 2~3개(잘라내기, 재{2}}용접, 현장에서 재{3}}검사) | 1.5× 원본(-현장 재작업이 더 빠름) |
1,000-용접 프로젝트의 경우 95%와 98%의 1차 합격 승인 차이는 30개의 재작업 용접이 절약됩니다. 현장 재작업당 500~700, 현장 재작업당 500~700, 작업장 재작업당 5,000(동원이 없기 때문에 더 낮음) 절감액은 직접 재작업에서 약 $30,000입니다. 이는 일정 복구 및 품질 위험을 계산하기 전의 금액입니다.
조립식 파이프 스풀의 일반적인 응용 분야
| 산업 | 조립식 스풀이 사용되는 곳 |
|---|---|
| 석유 및 가스(업스트림) | 웰헤드 배관, 매니폴드, 생산 매니폴드, 해저 엄빌리컬 종단 어셈블리 |
| 석유 및 가스(미드스트림) | 압축기 스테이션, 펌프 스테이션, 계량 스테이션, 파이프라인 타이{0}} |
| 정유/석유화학 | 반응기 공급 라인, 증류탑 배관, FCC 배관, 수소화 분해기 배관 |
| 화학 처리 | 반응기 배관, 산 전달 라인, 열 교환기 헤더 |
| 발전 | 보일러 공급 배관, 스팀 라인, FGD 스크러버 순환 배관, 냉각수 시스템 |
| 해양/해상 | 해수 냉각 배관, 소방수 시스템, 밸러스트 라인, 연료 이송 |
| 담수화 | 고압-RO 펌핑, 해수 흡입 배관, 염수 거부 라인 |
| LNG / 극저온 | 콜드박스배관, 액화섹션, 에틸렌플랜트 |
FAQ
Q: 조립식 파이프 스풀이란 무엇입니까?
A: 조립식 파이프 스풀은 공정 배관 - 파이프, 피팅, 플랜지, 지지대 - 완전히 용접되고, 검사되고, 수압 테스트되고 등각투영 도면에서 작업장에서 표시되는 섹션입니다. 최종 연결 준비가 완료된 상태로 현장에 도착하여-현장 용접을 50~80% 줄입니다.
Q: 배송 시간은 얼마나 걸리나요?
A: 배달 시간은 5-21일 이내입니다.
Q: 샘플 서비스가 있습니까?
A: 샘플은 무료로 제공됩니다.
Q: 최소 주문 수량은 얼마입니까?
A: 최소 주문 수량 없음
Q: 제품을 포장하는 방법은 무엇입니까?
A: 내부 층에는 방수 종이 외부 층이 있고 훈증 목재 팔레트로 고정됩니다.
Q: 수출국
A: 브라질, 남아프리카, 인도네시아, 인도, 싱가포르, 말레이시아, 이란, 러시아, UAE, 칠레, 라오스 등
인기 탭: 조립식 파이프 스풀, 파이프 스풀 제작, ASME B31.3 파이프 스풀, 파이프 스풀 용접 절차, 조립식 용접 파이프
다음
없다당신은 또한 좋아할지도 모릅니다



문의 보내기